해양 앵커 체인 생산 공정 소개 - 1부
탄소강 선박 앵커의 생산은 정밀하게 제어되는 여러 제조 단계를 포함하는 고도로 전문화된 프로세스입니다. 원자재 선택부터 최종 제품까지 절단, 가열, 단조, 용접, 열처리, 품질 검사, 부식 방지 처리 등의 중요한 단계를 거칩니다. 각 단계는 앵커 체인의 강도, 인성 및 내식성을 보장하기 위해 국제 표준을 엄격하게 준수해야 합니다.
I. 원료 준비 및 절단
1. 강재 선택
- 주강은 강도와 내식성이 우수하여 혹독한 해양 환경에서 선박의 사용 요구 사항을 충족할 수 있어 주요 소재로 선택됩니다.
- 일반적인 철근 규격은 길이 6미터, 직경 120밀리미터의 철근이며, 이 철근은 수십 미터의 블록 형태로 공장에 도착합니다.
2. 정밀한 절단
- 대형 철근을 이동하려면 교량 크레인을 사용하세요. 자동 톱을 통해 강철 막대를 필요한 길이의 섹션으로 자릅니다. 각 섹션의 무게는 100kg이 넘습니다.
- 절단 공정은 후속 단조 공정에 적합한 사양의 원자재를 제공하기 위해 정확성을 보장해야 합니다.
II. 단조 및 성형 공정
1. 가열처리
- 절단된 단면은 유도로로 보내져 1500℃ 이상으로 가열됩니다. 용광로 내부의 장면은 강철이 불타는 주황색으로 빛나는 "격노한 일몰"과 유사합니다.
- 가열 온도는 일반적으로 530~600℃ 범위 내에서 정밀하게 제어되어야 강철이 성형하기에 충분히 부드러워질 수 있습니다.
2. 단조공정
- 가열된 강철 블록은 기계적 고정 장치를 사용하여 추출되고, 단조를 위해 수천 톤의 힘을 가하는 유압 프레스에 배치됩니다.
- 강철을 대형 체인 링크의 초기 형태로 구부리는 작업으로, 이 공정에는 매우 정밀한 측정과 숙련된 작업자가 필요합니다.
- 크로스바 제작: 더 작은 크기의 둥근 강철을 단조 장비를 통해 "작은 허리" 모양으로 눌러 앵커 체인 중앙의 지지 구조 역할을 합니다.
III. 용접 및 조립
1. 체인링크 용접
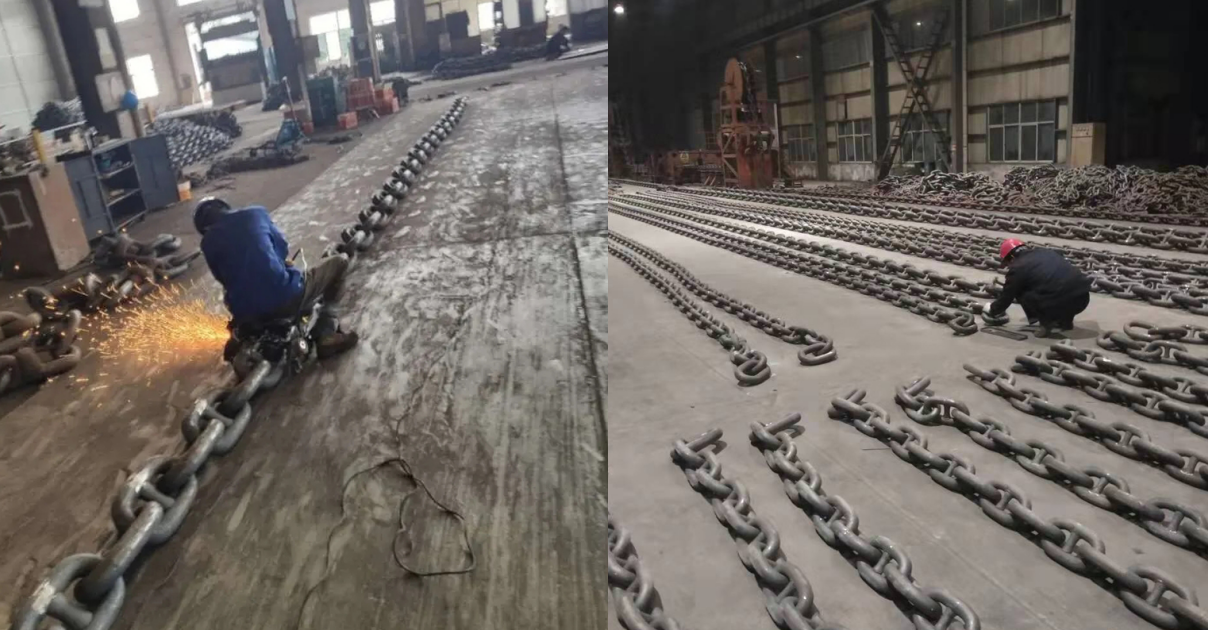
- 구부러진 체인 링크 인터페이스가 자동으로 용접됩니다. 전극이 접합부를 함께 누르고 전류가 강철을 통해 흐르면서 구성 요소를 완전한 고체로 녹이는 저항열을 생성합니다.
- 용접과정에서 '아름다운 철불꽃'이 발생합니다. 약 15분 후 불꽃이 꺼지고 체인링크 용접이 완료됩니다.
2. 수평 설치
- 제작된 수평바를 앵커체인링 중앙에 위치시키고 압입장치를 작동시켜 압력을 가한 후 수평바를 앵커체인에 깊이 매립시킨다.
- 수평바는 앵커체인 몸체에 용접으로 견고하게 접착되어 전체적인 크기의 정확성과 앵커체인 형상의 안정성을 보장합니다.